 言語

90 °C のプロセス流体に対応するポンプ インペラは、6 か月以内に故障します。コネクタは組み立て後は残りますが、基板が初めて 260 °C の鉛フリー リフロー ピークを通過するときに歪みます。バルブ プレートは室温で化学薬品を処理しますが、連続使用では 180 °C では処理しません。 3 つの障害はすべて同じ根本原因を共有しています。つまり、材料の仕様が実際の動作ウィンドウと一致しなかったことです。
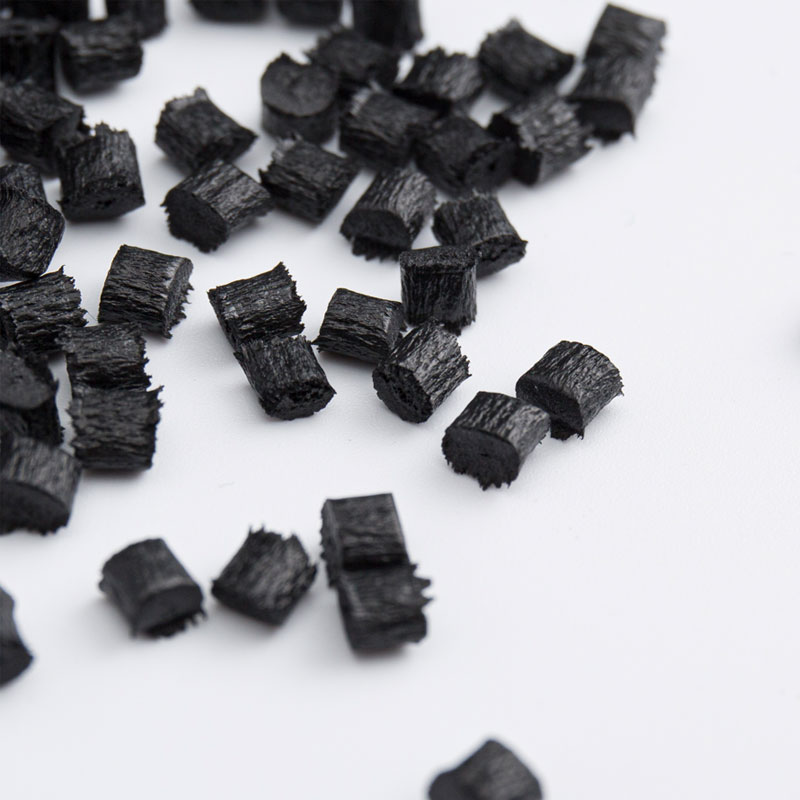
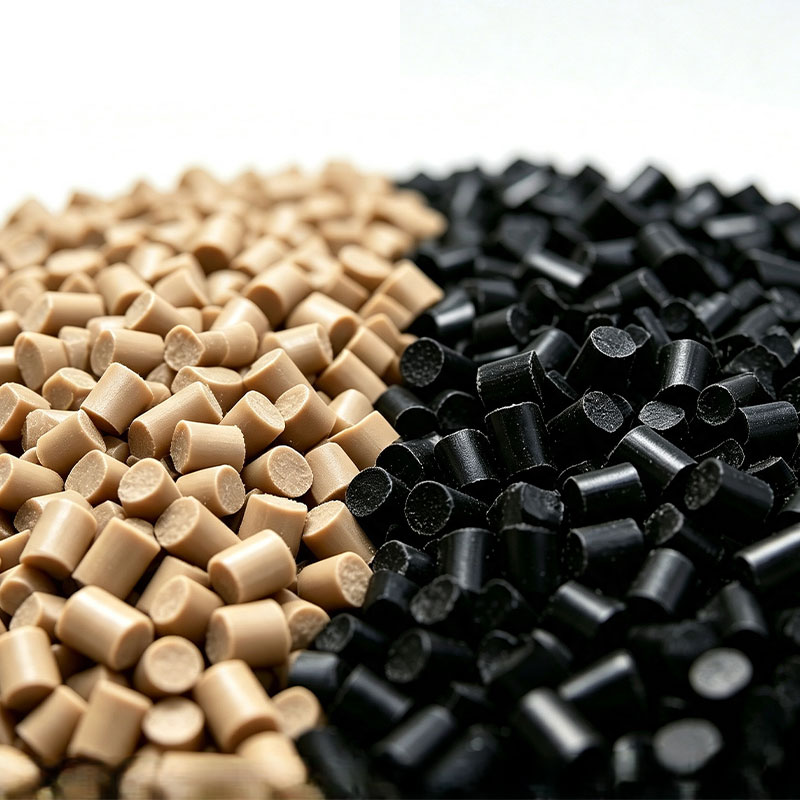
PPS プラスチック ペレットはそのギャップを埋めます。ポリフェニレンサルファイドは、半結晶性の高温エンジニアリング熱可塑性プラスチックで、融点は 280℃ 近くで、ほとんどのグレードで連続使用温度は 200 ~ 220 °C です。パラフェニレンと硫黄の主鎖は硬く、熱的に安定しており、本質的に難燃性があるため、ほとんどの PPS グレードは特別な添加剤パッケージなしで UL94 V-0 に達します。
この記事では、PPS ペレットが何をもたらすのか、強化によってその挙動がどのように変化するのか、経済的に意味があるのか、推測せずにカスタム グレードを指定する方法について説明します。
PPSペレットがエンジニアリングプラスチックの中で際立っている理由
PPS は、汎用熱可塑性プラスチックとスーパーポリマーの間に位置します。ナイロンや PBT よりも優れた耐熱性を備え、ほとんどの半結晶性ポリマーよりも幅広い耐薬品性を備え、PEEK よりもはるかに低いコストを実現します。この配置により、クリープや劣化なしに 180 ~ 220 °C で動作する必要がある部品に対するデフォルトの答えになります。
チェーン構造はその動作を説明します。硫黄原子は、パラフェニレン環を硬い骨格に結合し、堅い骨格が密に配列された結晶相に詰め込まれます。その結果、設計エンジニアが信頼できる一連の数値が得られます。
| プロパティ | 代表値 | なぜそれが重要なのか |
|---|---|---|
| 密度 | 1.35g/cm3 | ダイカストメタルに比べて軽量 |
| 融点 | 280 °C | 広い処理とサービスウィンドウ |
| 連続使用温度 | 200~220℃ | 高温環境でも強度を損なうことなく |
| 熱たわみ温度(1.82MPa) | 135 °C 未修飾;最高 260 °C ガラス強化 | 高温での耐荷重能力 |
| 吸水(24時間) | < 0.05 % | 湿気の多い環境での寸法安定性 |
| 可燃性 | UL94 V-0、固有 | 難燃剤は不要です |
| 耐薬品性 | 酸、塩基、燃料、溶剤に対する耐性 | 攻撃的なメディアでも信頼性を発揮 |
湿気の吸収が少ないことは、最も実用的な詳細の 1 つです。ナイロンとポリエステル部分は水を吸収し、寸法が変化します。 PPS はそうではありません。したがって、精密成形業者は、湿度や熱サイクルを通じて厳しい許容値を保持する必要があるハウジング、ボビン、センサー本体に PPS ペレットを使用します。
パーツにフィラー システムがまだ必要ない場合は、標準の樹脂が自然な出発点となります。
 高温用標準ポリフェニレンサルファイドPPS樹脂 このベースとなる PPS 樹脂は耐熱性と耐薬品性に優れていますが、脆いため構造用途が制限されます。パーツにフィラー システムが必要ない場合は、これが自然な出発点となります。 製品を見る→
修正 PPS グレード: 配合を動作点に一致させます
未修飾の PPS は硬いですが脆いです。ノッチ付きは衝撃強度が低いため、構造部品の加工が必要です。ガラス繊維は剛性、強度、耐クリープ性を高めます。 PTFE は摩擦と摩耗を軽減します。カーボンファイバーは導電性と剛性を高めます。鉱物フィラーは寸法安定性を向上させ、バリを軽減します。グレードを選択するということは、部品の動作点を適切なフィラー システムに接続することを意味します。
高耐熱、高剛性
PPS-GF45 などのガラス強化グレードは、熱たわみ温度を 260 °C に近づけます。熱源近くのポンプハウジング、インペラ、構造部品に最適です。
摩擦と摩耗
PPS-GF30-PTFE コンパウンドは摩擦係数を下げ、摩耗に耐えます。ブシュ、バルブシート、スライド機構用からお選びいただけます。
寸法精度
ミネラルまたはハイブリッド充填 PPS により、反りや収縮が軽減されます。広い表面にわたって厳しい公差を保持する必要があるハウジングとフレームに選択してください。
導電性または帯電防止性
カーボンファイバー強化 PPS は、導電性と静電気の消散を実現します。静電気の放電やシールドが危険な場所を選択してください。
広範な化学攻撃
高分子量のリニア PPS は、油、燃料、酸、溶剤に耐性があります。 150 °C を超える継続的な化学物質への曝露の場合に選択してください。
バリの少ない精密成形
分岐または硬化した PPS は、バリが少なく、薄い部分に容易に流れ込みます。高密度のマルチキャビティ電子コンポーネントに選択してください。
上記のリストはすべてを網羅したものではありません。コンパウンダーは、フィラーを組み合わせ、繊維含有量を調整し、ベース樹脂を調整できます。グレードを決定する前に、データシートを独自のテスト条件と比較してください。実用的なセットです PPS コンパウンドの評価基準 重要な申し立てをフィルタリングするのに役立ちます。
熱、化学薬品への曝露、および滑り接触を組み合わせる用途には、PTFE 改質 PPS が実績のある手段です。一般的な用途は、空運転材料が相手の金属表面をかじりてはならないベアリング ケージ、バルブ シート、ポンプ ベーンです。このプロファイルの実稼働対応オプションは次のとおりです。
 PPS GF30 PTFE 耐摩耗性難燃性複合ペレット このグレードは 30% のガラス繊維と PTFE 潤滑剤を組み合わせており、高強度と自己潤滑性を備えています。熱や化学薬品にさらされるベアリングやバルブシートなどの空運転コンポーネントに適しています。 製品を見る→
PPS ペレットが実際のコンポーネントで機能する場所
自動車
エンジン制御センサー、燃料システム コンポーネント、E ポンプ部品、LED ヘッドランプ ハウジングはすべて PPS に依存しています。高温のエンジン オイル、冷却液、燃料に耐性があり、広い温度範囲にわたって寸法を維持し、応力亀裂を生じることなく振動に耐えます。
電気および電子
コネクタ、リレー ベース、ボビン、センサー ハウジングは、260 °C のピークで鉛フリーはんだのリフローが発生します。 PPS はこれらの変動に耐えると同時に、その固有の難燃性と低ガス放出性が UL および自動車の電気要件を満たします。
工業および化学処理
ポンプのインペラ、バルブプレート、コンプレッサー部品、フィルターコンポーネントは、腐食性の媒体と接触して寿命を迎えます。ガラス強化 PPS は、通常の熱可塑性プラスチックが軟化しても剛性を維持し、クリープが低いため、時間が経ってもシール面を平らに保ちます。
200 °C を超えても剛性が維持される必要がある高温構造部品の場合、当社が最もよく指定するグレードは次のとおりです。
 PPS GF45 高剛性高温プラスチックペレット 45% のガラス繊維で強化されたこのグレードは、200°C 以上で優れた剛性と寸法安定性を実現します。持続的な性能を必要とする自動車および電気用途の構造部品に指定されています。 製品を見る→
カスタム PPS ペレットがコンセプトから生産に至るまでの過程
標準グレードは多くのアプリケーションをカバーしますが、プロジェクトによっては、カスタマイズされたプロパティ ウィンドウが必要な場合もあります。そこに、改良プラスチック配合機が価値を加えます。以下のワークフローは、私たちが従うワークフローです。 リス複合材料 、あらゆる購入者にとってテンプレートとして機能します。
- 1
操作ウィンドウを定義する
機械的負荷、温度プロファイル、化学媒体、電気要件、目標寿命、および部品が合格する必要がある認証 (UL や IATF 16949 など) を文書化します。
- 2
処方を開発する
ベース PPS 樹脂の種類、フィラーの種類と配合量、および機能性添加剤を選択します。調合者は、ラボの結果が目標値と一致するまで配合を繰り返すことができます。
- 3
パイロット配合と成形試験を実行する
小規模なテストロットを作成し、実際の部品を成形し、現実的な条件下で寸法安定性、ウェルドラインの強度、表面品質、経時変化の挙動を検証します。
- 4
適格なバッチと確実な供給
生産規模を拡大する前に、バッチごとのテスト基準に同意し、ロット間の一貫性を確認し、安定したリードタイム、梱包、文書化を確立します。
原理は単純です。回避する必要がある故障モードを定義し、測定可能なテスト基準に同意し、スケールを調整する前に実際のツールでペレットを評価します。この規律により、現場での失敗のほとんどは始まる前に防止されます。
よくある質問
PPS ペレットと PEEK ペレットの違いは何ですか?
PEEK は、多くの場合 250 °C 以上の高い連続温度で動作し、靭性と疲労耐性が向上しますが、コストが大幅に高くなります。 PPS は、優れた耐薬品性を備えながら、180 ~ 220 °C の連続使用に適した、より経済的な高熱選択肢です。
PPSのスプルーやランナーの廃材は再利用できますか?
多くの場合、そうです。 PPS バックボーンは成形中の分子量低下に強いため、再研磨されたスプルーとランナーの材料を制御された比率でバージン ペレットにブレンドできます。繰り返しの熱履歴による脆化や汚染を避けるために、配合業者に許容可能な再粉砕パーセンテージを確認してください。
リニア PPS と硬化 PPS の違いは何ですか?
リニア PPS は機械的強度、靱性、伸びが高いため、構造部品に適しています。硬化または架橋された PPS は流動性が良く、薄肉および多数個取りの金型でのバリの発生が少なくなりますが、より脆く、耐荷重設計にはあまり適していません。
射出成形前に PPS ペレットをどのように乾燥させればよいですか?
一般的には、水分含有量が 0.02% 未満になるまで 130 ~ 150 °C で 3 ~ 4 時間乾燥します。十分な結晶化度と一貫した表面仕上げを達成するには、通常、溶融温度は 300 ~ 340 °C、金型表面温度は 130 ~ 160 °C の範囲になります。必ず、特定のグレードに付属の技術データシートに従ってください。